


صفحه اصلی · اخبار · اخبار صنعت · How Automotive Interior Plastic Parts Injection Molds Are Made | Process Guide
اخبار صنعت
How Automotive Interior Plastic Parts Injection Molds Are Made | Process Guide
2026-08-19قبل از اینکه یک گلوله پلاستیکی منفرد وارد پرس قالبگیری شود، یک جزء داخلی خودرو مانند قاب پانل ابزار قبلاً حدود چهارصد ساعت طراحی ابزار و ماشینکاری مورد توجه قرار گرفته است. قالب همه چیز را در پایین دست تعیین می کند: زمان چرخه، ثبات ابعادی، ظاهر سطح و قابلیت اطمینان در مونتاژ با حجم بالا. این مقاله زنجیره کامل را دنبال میکند، از اولین بررسی CAD تا عکس آزمایشی که ابزار را برای تولید آزاد میکند.
چگونه قالب های تزریق قطعات پلاستیکی داخلی خودرو ساخته می شوند: ترتیب
هر قالب داخلی، صرف نظر از برنامه خودرو، دنباله یکسانی را دنبال می کند: بررسی طراحی قطعه، طرح قالب، آماده سازی فولاد، ماشینکاری CNC و EDM، نیمکت و مونتاژ، پرداخت و بافت، سپس آزمایش و رهاسازی ابعادی. سفارش اختیاری نیست. هر مرحله بر روی مرحله قبلی استوار است.
یک قالب داخلی بزرگ مانند قالب تزریق قاب پانل ابزار معمولاً دوازده تا هجده هفته از شروع طراحی تا اولین تولید قطعات طول می کشد. یک قطعه کوچکتر، مانند براکت تعویض دنده یا پوشش بلندگو، می تواند در عرض هشت تا ده هفته تحویل داده شود.
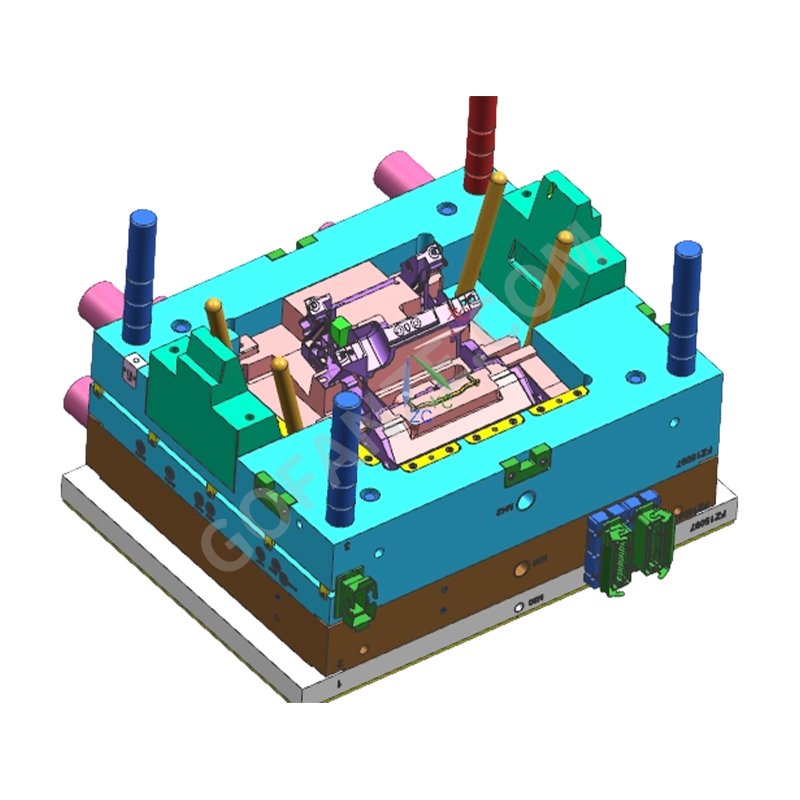
 Instrument Panel Frame Injection Mold Suppliers, Company, صادر کننده Fanze T&M (Jiashan) Co., Ltd. Is China Wholesale Instrument Panel Frame Injection Mould Suppliers, Company, صادر کننده, این خط تولید sp... مشاهده محصول →
| مرحله | فعالیت های کلیدی | مدت زمان معمولی |
|---|---|---|
| بررسی طراحی و DFM | زاویه پیش نویس، موقعیت دروازه، انقباض، ضخامت دیوار | 1-2 هفته |
| چیدمان قالب و طراحی جزئیات | مدار خنک کننده، اسلایدها، بالابرها، سیستم تخلیه | 1-2 هفته |
| آماده سازی فولاد و ماشینکاری خشن | تهیه ورق، فرز خشن | 2-3 هفته |
| ماشینکاری و EDM را تمام کنید | تکمیل حفره سه بعدی، گوشه های داخلی تیز، درج | 3-4 هفته |
| نیمکت زنی، پرداخت و بافت | اتصالات، پرداخت SPI، حکاکی دانه های شیمیایی | 1-2 هفته |
| آزمایش، اصلاح و انتشار | پنجره فرآیند، بررسی CMM، قطعات تولید اولیه | 1-3 هفته |
طراحی برای ساخت با هندسه قطعه شروع می شود
یک قالب را نمی توان به تنهایی از طریق طراحی قطعه ساخت. تیم ابزارسازی ابتدا یک بررسی طراحی برای تولید را اجرا می کند که زوایای پیش نویس، قوام ضخامت دیوار، موقعیت دروازه و نقاط پرتاب را بررسی می کند. قطعات داخلی نابخشودنی هستند: یک دیوار عمودی کشیده نشده میتواند بیرون راندن را غیرممکن کند، یک بخش ضخیم موضعی میتواند علائم فرورفتگی ایجاد کند، و یک دروازه نامناسب میتواند خطوط جوش را دقیقاً در جایی که مشتری ببیند باقی بگذارد. فاز DFM همچنین باید اندازه فولاد قالب، طرح دونده داغ و زمان چرخه هدف را قفل کند. تصمیمات مربوط به مواد و هندسه با جزئیات بیشتری در راهنمای ما پوشش داده شده است اصول طراحی قالب تزریق قطعات پلاستیکی داخلی خودرو و انتخاب مواد .
گیت، رانر، و چیدمان خنک کننده
سیستمهای دونده داغ در ابزارآلات داخلی خودرو استاندارد هستند، زیرا امکان راهاندازی دقیق و چند نقطهای را فراهم میکنند در حالی که دوندههای سرد را از قسمت قالبگیری شده حذف میکنند. خنک کردن به همان اندازه تعیین کننده است. کانال ها معمولاً 8 تا 12 میلی متر قطر دارند و در حدود دو قطر کانال از دیواره حفره قرار می گیرند. چیدمان خنک کننده متعادل زمان چرخه را کوتاه می کند و از تاب برداشتن قطعات طولانی مانند قالب تزریق حامل حامل پشته مرکزی ، جایی که حذف گرمای ناهموار مستقیماً به پیچ و تاب و خم شدن ترجمه می شود.
 عمده فروشی مرکز پشته حامل قالب تزریق، شرکت، صادر کننده Fanze T&M (Jiashan) Co., Ltd. Is China Wholesale Center Stack Carrier Injection Injection Suppliers, Company, صادرکننده, The Center Console Bra... مشاهده محصول →
اسلایدها، بالابرها و اقدامات داخلی
یک قالب داخلی مدرن به ندرت به عنوان یک ابزار ساده دو صفحه ای باز می شود. زیر بریدگیهای قسمت - گیرههای نصب، اتصالات محکم، دریچههای تهویه، و مکانیسمهای جعبه مرطوب - نیاز به سرسره و بالابر دارند. اسلایدها عمود بر جهت باز شدن حرکت می کنند و توسط پین های زاویه دار یا سیلندرهای هیدرولیک هدایت می شوند. بالابرها زیر بریدگی های داخلی را کنترل می کنند و با حرکت سیستم اجکتور قطعه را آزاد می کنند. تعداد اقدامات نه تنها بر قیمت ابزار بلکه بر برنامه نگهداری نیز تأثیر می گذارد، زیرا هر جزء متحرک منبع بالقوه فلاش یا سایش است.
انتخاب فولاد عمر ابزار و کیفیت سطح را تعیین می کند
قالبهای داخلی خودرو کمپینهای تولید طولانیای را انجام میدهند، بنابراین انتخاب فولاد قالب قبل از شروع برش انجام میشود. فولاد نوع P20 از پیش سخت شده در تقریباً 36 تا 40 HRC برای دوره های کوتاه و متوسط معمول است، در حالی که H13 سخت شده تا 48-52 HRC برای ابزارهای با حجم بالا یا رزین های پر از شیشه مشخص شده است. برای حفره هایی که باید حکاکی دانه ریز یا پولیش آینه ای را بپذیرند، فولاد ابزار از نوع ضد زنگ ترجیح داده می شود زیرا در برابر خوردگی ناشی از آب خنک کننده و گازهای قالب گیری مقاومت می کند.
فولاد حفره ای برای سطوح کلاس A
قسمت قابل مشاهده قطعه - پانلی که راننده در زیر شیشه جلو یا روی کنسول می بیند - توسط فولاد حفره ای تشکیل شده است. قبل از اعمال بافت دانه شیمیایی، آن سطح به یک درجه پرداخت مشخص، معمولاً SPI A-2 یا ریزتر نیاز دارد. هر گونه تخلخل یا علامت سنگ زنی در حفره روی هر قسمت قالب گیری شده تکرار می شود.
قطعات فولادی و سایش
نیمه هسته قالب شامل هندسه داخلی است: دنده ها، باس ها و نقاط اتصال. این طرف نیروی پرتاب بیشتری می گیرد و بیشترین تماس را با اجزای متحرک می بیند. درجهای مقاوم در برابر سایش و صفحات سایش سختشده در هر جایی که فولاد کشویی با فولاد برخورد میکند قرار میگیرد، و همچنین جایی است که تیم تعمیر و نگهداری ابتدا پس از چند صد هزار چرخه یک ابزار به آن نگاه میکند.
ماشینکاری دقیق هسته و حفره
ماشینکاری با آسیاب خشن شروع می شود که بخش عمده ای از مواد را حذف می کند، سپس به مرحله تکمیل با سرعت بالا سطح سه بعدی می رود. سه فرآیند ماشینکاری تقریباً تمام ویژگی های قالب داخلی را شامل می شود.
| فرآیند | استفاده معمولی در ساخت قالب داخلی | استحکام هندسی |
|---|---|---|
| فرز CNC | حفره های سه بعدی، هسته ها، بدنه های اسلاید | سطوح آزاد در فولاد فله |
| سینکر EDM | پایه های دنده، گوشه های مربع، حفره های بافت | گوشه های داخلی تیز که برش ها نمی توانند به آنها دسترسی پیدا کنند |
| سیم EDM | جاهای خالی، سوراخ های اجکتور، شیارهای دروازه را وارد کنید | پروفیل های دقیق مستقیم |
در طول برش الکترود و تکمیل EDM، هندسه قطعه به فولاد سخت شده با سطحی از تکرار منتقل می شود که برش مکانیکی به تنهایی نمی تواند ارائه دهد. پشته لوور خوب یک قالب تزریق قطعات پلاستیکی دریچه تهویه مطبوع خودرو به عنوان مثال، معمولاً با EDM تمام می شود، زیرا شکاف های تیغه برای آسیاب انتهایی بسیار باریک و برای یک حفره صیقلی معمولی بسیار تیز هستند.
 تامین کننده قالب تزریق قطعات پلاستیکی هواکش تهویه مطبوع خودرو Fanze T&M (Jiashan) Co., Ltd. Is China عمده فروشی تهویه مطبوع خودرو دریچه قطعات پلاستیکی تزریق قالب تامین کنندگان، شرکت، صادرات... مشاهده محصول →
مونتاژ، بنچینگ، و درمان سطح
بنچینگ جایی است که اجزای ماشینکاری شده به ابزار کار تبدیل می شوند. اتصال دهنده ها با هسته و حفره مطابقت دارند، فاصله های لغزشی را تنظیم می کنند، پین های اجکتور را تراز می کنند و خط جداکننده را تنظیم می کنند تا بدون عدم تطابق قابل مشاهده بسته شود. در قسمت داخلی، حتی یک مرحله خط جدایی از 0.05 میلی متر برای ایجاد شکایات در پانلی که در نمای ساده قرار دارد کافی است.
پس از نصب، حفره تا درجه SPI مشخص شده صیقل داده می شود و در صورت نیاز، به صورت شیمیایی اچ می شود تا یک دانه چرمی یا بافت برس خورده ایجاد شود. بافت پس از پرداخت انجام می شود زیرا فرآیند اچینگ تنها لایه بالایی فولاد را اصلاح می کند. این ترکیب پولیش و اچ چیزی است که به تزئینات داخلی ظاهری ثابت در هزاران قطعه قالبگیری شده میدهد.
آزمایش قالب، اعتبارسنجی بعدی و انتشار
قالب تمام شده برای آزمایش روی دستگاه قالب گیری تزریقی در مقیاس تولید نصب می شود. دمای مذاب، سرعت تزریق، فشار نگهداری و زمان خنکسازی به روشی کنترلشده تغییر میکنند تا پنجره فرآیندی را پیدا کنید که وزن قطعه یکنواخت، بدون شات کوتاه و بدون فلاش را ارائه دهد. آزمایشات شات کوتاه با رزین واقعی، جلوی جریان را نشان میدهد و رفتار گیت و هواگیری را قبل از ارزیابی عکسهای کامل تأیید میکند.
هر بخش آزمایشی در برابر مدل CAD، معمولاً توسط CMM یا اسکن نور سفید اندازهگیری میشود. نقاط نصب داخلی اغلب دارای تلورانس هستند 0.05 ± میلی متر یا محکم تر ، زیرا قطعه باید تحت یک توالی مونتاژ ثابت با اجزای مجاور جفت شود. هنگامی که ابعاد بحرانی در طول دوره های متوالی ثابت می ماند، قالب برای تولید سریال تایید می شود.
برای خریدارانی که ابزار داشبورد را ارزیابی می کنند، معیارهای پذیرش شرح داده شده در راهنمای ما انتخاب قالب تزریق پلاستیک داخلی خودرو برای برنامه های داشبورد توضیح دهید که در قطعات آزمایشی چه چیزی را باید بررسی کرد، از توزیع ضخامت دیوار تا کیفیت سطح.
آنچه که یک تامین کننده قالب باید به یک برنامه داخلی بیاورد
قالب داخلی یک کالا نیست. این یک دارایی با عمر طولانی است که هزینه قطعه را برای سالها تعیین می کند. تامین کننده باید بتواند نشان دهد گواهینامه IATF 16949 ماشینکاری داخلی با ظرفیت CNC، EDM و سیم برش و تجربه عملی در همان دسته قطعات. Fanze T&M، سازنده قالب و قالبگیری که از سال 2005 در جیاشان، چین فعالیت میکند، دقیقاً این ساختار را ترکیب میکند: بررسی توسعه محصول، طراحی قالب، ساخت قالب، قالبگیری تزریقی، و چاپ و مونتاژ پس از قالبگیری در یک مرکز. این ترکیب حلقههای اصلاح را کوتاه میکند زیرا تیمی که حفره را برش میدهد آزمایشهای قالبگیری را نیز اجرا میکند و قطعات را در شرایط تولید میبیند.
هنگام مقایسه تامینکنندگان، به دنبال قطعات مرجعی باشید که قبلاً در یک خانواده پلاستیکی کار میکردند - PP پر شده برای حاملهای داخلی بزرگ، PC/ABS برای تزئینات تزئینی، PA66 برای براکتهای ساختاری - و برای یک روش انتشار مستند که گزارشهای ابعادی، گواهیهای مواد و پارامترهای فرآیند را پوشش میدهد. ابزاری که با رزین واقعی تولید ثابت شده است ارزش بیشتری نسبت به ابزاری دارد که صرفاً با CNC بر روی فایل CAD برش داده شده است. شرایط اصلی برای تأیید عبارتند از:
- گواهینامه IATF 16949 and a documented quality system.
- ظرفیت CNC، EDM و سیم برش داخلی به جای ماشینکاری کاملاً برون سپاری شده.
- قطعات مرجع اثبات شده در همان خانواده رزین و پیچیدگی مشابه.
- یک روش انتشار که شامل گزارشهای ابعادی، گواهیهای مواد و پارامترهای فرآیند است.
برای یک دید گسترده تر از نحوه تعامل تصمیمات طراحی و ساخت قطعات، راهنمای کامل طراحی و ساخت قطعات پلاستیکی تزریقی یک مرجع مفید در طول برنامه ریزی اولیه پروژه است.
از اولین محاسبه انقباض تا گزارش ابعادی نهایی، قالبهای تزریق قطعات پلاستیکی داخلی خودرو از طریق یک زنجیره کنترلشده از طراحی، ماشینکاری، نصب و تصمیمگیری اعتبار ساخته میشوند. قالب کیفیت قطعه را تعیین می کند حتی قبل از اینکه مطبوعات برای اولین بار بسته شوند . خریدارانی که این زنجیره را درک میکنند میتوانند زمانهای پیشنهادی را ارزیابی کنند، مراحل فرآیند از دست رفته را به چالش بکشند، و تامینکنندهای را انتخاب کنند که قالب داخلی را بهعنوان یک سیستم تولیدی به جای یک بلوک فولادی در نظر بگیرد.
دسته بندی ها
- اخبار شرکت(2)
- اخبار صنعت(20)
دسته بندی محصولات
-
اجزا و قطعات چاپگر
-
قطعه و ابزار پلاستیکی دو رنگ
-
اتصالات چند طرفه پلاستیکی
-
قطعه قالب گیری تزریق پلاستیک رزوه ای
-
قطعات تزریق لوازم خانگی
-
قالب تزریق پوسته ربات
-
قالب تزریق کامپیوتر شفاف با براقیت بالا
-
قالب تزریق پلاستیک موتور سیکلت و بدنه
-
قالب تزریق پلاستیک شمع شارژ EV
-
دسته سیم خودرو
-
قالب تزریق قطعات پلاستیکی داخلی خودرو
برچسب مرتبط
-
wire harness Plastic injection mold Parts
automotive wire harness Plastic injection mold Parts
wire harness connector Plastic injection mold Parts
high precision wire harness Plastic injection mold Parts
multi cavity wire harness Plastic injection mold Parts
hot runner wire harness Plastic injection mold Parts
precision automotive connector Plastic injection mold Parts
plastic wire harness Plastic injection mold Parts
automotive connector Plastic injection mold Part


- قالب تزریق قطعات پلاستیکی داخلی خودرو
- دسته سیم خودرو
- قالب تزریق پلاستیک شمع شارژ EV
- قالب تزریق پلاستیک موتور سیکلت و بدنه
- قالب تزریق کامپیوتر شفاف با براقیت بالا
- قالب تزریق پوسته ربات
- قطعات تزریق لوازم خانگی
- قطعه قالب گیری تزریق پلاستیک رزوه ای
- اتصالات چند طرفه پلاستیکی
- قطعه و ابزار پلاستیکی دو رنگ
- اجزا و قطعات چاپگر

