


صفحه اصلی · اخبار · اخبار صنعت · How to Improve Automotive Injection Mold Service Life: A Practical Guide
اخبار صنعت
How to Improve Automotive Injection Mold Service Life: A Practical Guide
2026-08-26عمر قالب تزریق خودرو تعداد چرخه های تولیدی است که یک ابزار قبل از اینکه ابعاد قطعه، پرداخت سطح یا پایداری فرآیند کمتر از مشخصات شود، کامل می شود. این عدد قبل از برش اولین فولاد تعیین می شود: درجه فولاد، عملیات حرارتی، پوشش سطح، چیدمان خنک کننده و نظم و انضباط تعمیر و نگهداری تعیین می کند که آیا یک ابزار 300000 چرخه را ارائه می دهد یا از 1,000,000 عبور می کند.
در یک برنامه معمولی خودرو، یک قالب داخلی PA66 یا PC-ABS تقویت شده با فیبر شیشه ای را در فشارهای حفره ای بالای 800 بار اجرا می کند. تحت این بارها، یک ابزار P20 سخت نشده می تواند خط جدایش خود را در کمتر از 200000 چرخه از دست بدهد، در حالی که همان هندسه سخت شده تا 48 HRC و پوشش داده شده روی مناطق سایش به طور منظم از 600000 چرخه عبور می کند. این شکاف شانس نیست. مجموعه ای از تصمیمات مهندسی است.
شرکت فنزه تی اند ام (جیاشان) با مسئولیت محدود، الف تولید کننده قالب تزریق دقیق و قطعات قالب گیری شده از سال 2005، این رشته ها را بر روی قاب داشبورد، دریچه های HVAC، محفظه کیسه هوا و براکت های ساختاری تحت سیستم کیفیت IATF 16949 اعمال می کند. عمر قالب در آنجا به عنوان هزینه ردیابی شده برای هر قطعه تلقی می شود، نه یک تعجب تعمیر و نگهداری.
چهار حالت شکست که به کپک های خودرو پایان می دهد
چهار مکانیسم تقریباً همه جایگزینهای قالب خودرو را ایجاد میکنند: سایش ساینده، خوردگی، خستگی حرارتی و تغییر شکل مکانیکی. مشخص کنید کدام یک بر ابزار شما تسلط دارد و می دانید که کدام بهبود عمر را بیشتر افزایش می دهد.
الیاف شیشه به عنوان یک محیط برش در هر شات عمل می کنند، دروازه ها، لبه های هسته و خطوط جداکننده را فرسایش می دهند. زمانی که آب خنک کننده تصفیه نشده باشد یا رزین های مقاوم در برابر شعله محصولات جانبی اسیدی آزاد کنند، خوردگی به وجود می آید. خستگی حرارتی پس از ده ها هزار چرخه گرمایش و سرمایش، به صورت ریز ترک در گوشه ها ظاهر می شود. تغییر شکل زمانی رخ می دهد که تناژ گیره یا فشار حفره از مقاومت مقاطع نازک فولادی بیشتر شود.
سایش خط جدایی اولین علامت قابل اندازه گیری پیری است. هنگامی که فلاش ظاهر می شود، در هر تعمیر، فلز حذف می شود و طول عمر قالب با هر بار عبور کوتاه می شود.
فولاد و عملیات حرارتی را بر اساس وظیفه انتخاب کنید، نه بر اساس عادت
انتخاب فولاد بالاترین اهرم تصمیم برای عمر قالب خودرو است: قبل از طراحی خنک کننده یا پوشش، درجه را با محتوای پرکننده، حجم تولید و نیاز به پرداخت سطح مطابقت دهید.
برای قطعات ساختاری قالبگیری شده در رزین تقویتشده با الیاف شیشه، فولاد از پیش سختشده یک میانبر برای شکست اولیه است. H13 سخت شده تا 48-52 HRC لبه های برش و درج های هسته نازک را برای صدها هزار چرخه دست نخورده نگه می دارد. برای سطوح داخلی با براقیت بالا، S136 ضد زنگ مقاومت در برابر خوردگی و جلاپذیری را افزایش میدهد که در برابر سایش و تجمع مواد رهاکننده مقاومت میکند.
| درجه فولاد | سختی (HRC) | سازگاری با الیاف شیشه | عمر سرویس معمولی | استفاده متداول در خودرو |
| P20 | 28-32 | کم | 200000-400000 | نمونه های اولیه، تریم های کم حجم |
| 718H | 33-38 | متوسط | 300000-500000 | تزئینات داخلی، دریچه های HVAC |
| H13 | 44-52 | بالا | 500000-800000 | محفظه های کیسه هوا، براکت های ساختاری |
| S136 | 48-52 | بالا | 500,000-1,000,000 | بالا-gloss, transparent, corrosion-prone parts |
یک ابزار ساختاری بزرگ مانند یک قالب تزریق قاب پانل ابزار همان منطق انتخاب مواد را حمل می کند: هر چه منطقه پیش بینی شده بزرگتر باشد، بار فشار حفره بیشتر است و پیامد فولاد نرم بدتر است. همانطور که در ما توضیح داده شد، انتخاب مواد نیز با هندسه قطعه در تعامل است راهنمای طراحی قالب داخلی خودرو و انتخاب مواد .
 Instrument Panel Frame Injection Mold Suppliers, Company, صادر کننده Fanze T&M (Jiashan) Co., Ltd. Is China Wholesale Instrument Panel Frame Injection Mould Suppliers, Company, صادر کننده, این خط تولید sp... مشاهده محصول →
بیش از 30٪ محتوای الیاف شیشه، هرگز ابزار تولیدی زیر 45 HRC را در مناطق سایش اجرا نکنید.
از درمان های سطحی در جایی که کنسانتره پوشیده می شود استفاده کنید
پوششهای نیتریدینگ و PVD سختی سطح را تا 70-90 HRC معادل افزایش میدهند و میتوانند عمر حفرهای را روی رزینهای ساینده خودرو دو برابر کنند.
نیتریدینگ یک کیس انتشار سخت را بدون تغییر ابعاد تشکیل می دهد که آن را برای پین ها و اسلایدهای هسته ایده آل می کند. پوشش های PVD یک لایه سرامیکی نازک و کم اصطکاک اضافه می کنند که هم سایش و هم نیروی بیرون را کاهش می دهد. روکش کروم یک گزینه عملی برای سطوح تحت تأثیر خوردگی باقی می ماند. مقرون به صرفه ترین رویکرد انتخابی است: ناحیه دروازه، خط جدایی و سطوح هسته با سایش بالا را درمان کنید و بقیه ابزار را بدون درمان رها کنید.
مولفه هایی مانند an قالب براکت پشتیبانی نصب کیسه هوا در PA66 پر از شیشه اجرا میشود، جایی که هستهها و دروازههای پوششدادهشده ابعاد بحرانی را به مراتب طولانیتر از فولاد لخت با همان سختی نگه میدارند.
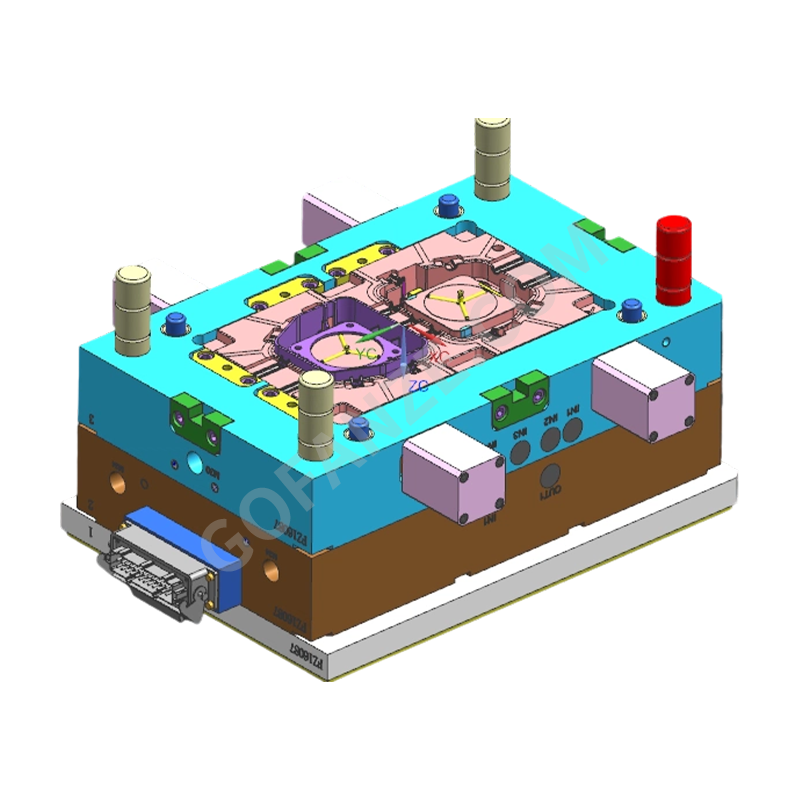 عمده فروشی خودرو کیسه هوا پلاستیکی نصب و پشتیبانی قالب تزریق براکت Su Fanze T&M (Jiashan) Co., Ltd. Is China عمده فروشی کیسه هوا پلاستیکی خودرو و نصب و پشتیبانی قالب تزریق براکت براکت تامین کنندگان، شرکت، ... مشاهده محصول →
طراحی خنک کننده برای بار حرارتی یکنواخت
مدار خنک کننده متعادل یک ویژگی ماندگاری قالب است: حفظ تغییرات دمای حفره-سطح زیر 10 درجه سانتیگراد از خستگی حرارتی جلوگیری می کند و رشد ترک را کند می کند.
خستگی حرارتی از جایی شروع میشود که نوسانات دمای سطح، معمولاً در دروازه، گوشههای تیز و اطراف درجهای هسته عمیق، بزرگترین هستند. کانال های خنک کننده منسجم که از خطوط حفره پیروی می کنند گرما را به طور یکنواخت حذف کرده و نقاط داغ را کاهش می دهند. خنک کننده را در نزدیکی خط جداکننده و اطراف آستین های اجکتور اضافه کنید. هر منطقه ناهموار به منشاء ترک در آینده تبدیل می شود.
یک حفره خوب خنک شده همچنین زمان چرخه را کوتاه می کند، که ریاضیات بازپرداخت را تغییر می دهد: همان قالب قطعات بیشتری در ماه تولید می کند در حالی که دوام بیشتری دارد. بنابراین طراحی خنک کننده بخشی از بودجه عمر سرویس است، نه یک موضوع جداگانه.
طراحی قطعه و قالب برای استرس فرآیند
تهویه هوا، کشش، تعادل ضخامت دیوار و موقعیت دروازه، تنش پسماند و بارگذاری قالب را تعیین می کند. طراحی قطعه ای که با فرآیند مقابله می کند، عمر ابزار را کوتاه می کند.
گوشه های تیز استرس مکانیکی و حرارتی را متمرکز می کنند. کشش ناکافی نیروی بیرون را افزایش می دهد و قطعه را در سراسر سطح حفره می کشد. تهویه ضعیف گازی را به دام می اندازد که فولاد را می سوزاند و باعث گرمای بیش از حد موضعی در انتهای پر می شود. اینها جزئیات آرایشی نیستند: آنها تعیین می کنند که قالب در هر شات چقدر بار جذب می کند. هندسه برش و براکت جایی است که تعامل بیشتر خود را نشان می دهد، به عنوان مثال در a قالب تزریق براکت تعویض دنده ، جایی که انتقال دیوار و عمق هسته هم کیفیت قطعه و هم سایش ابزار را کنترل می کند.
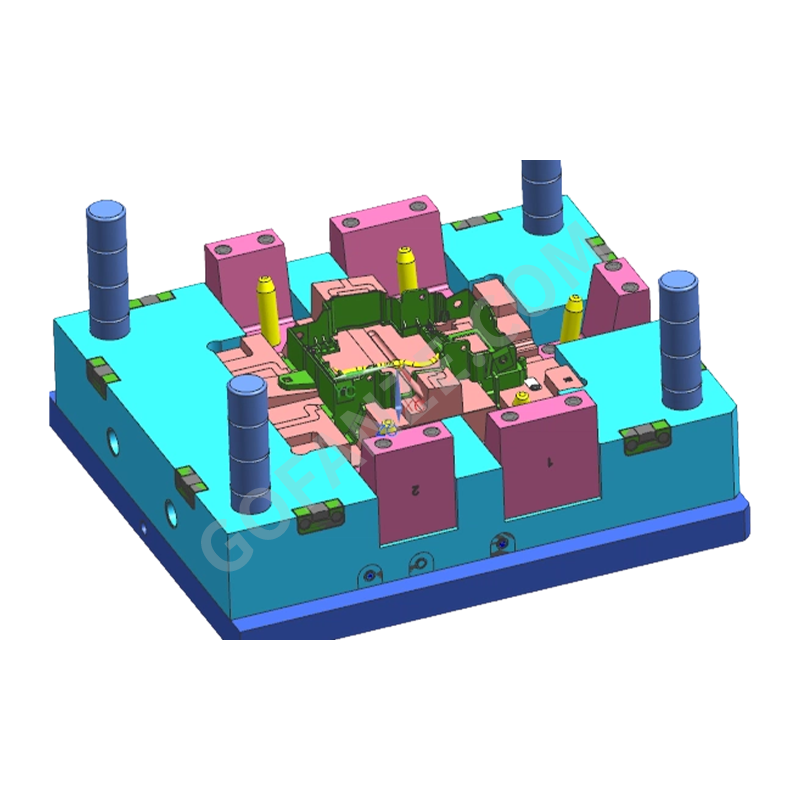 تامین کنندگان قالب تزریق براکت تعویض دنده عمده فروشی، شرکت، صادر کننده Fanze T&M (Jiashan) Co., Ltd. Is China عمده فروشی قالب تزریق براکت تعویض دنده، شرکت، صادرکننده، این محصول در زیر... مشاهده محصول →
تصمیمات مرحله طراحی
- زوایای پیش نویس سخاوتمندانه در هر دیوار عمودی
- ضخامت دیوار یکنواخت برای متعادل کردن جریان و بسته بندی
- گوشه های داخلی شعاعی به جای انتقال های تیز
- تهویه کافی در نقاط انتهایی جلوی جریان
تصمیمات مرحله تولید
- تناژ گیره با منطقه پیش بینی شده مطابقت دارد، نه اندازه دستگاه
- نگه داشتن فشار به حداقلی کاهش می یابد که تحمل را حفظ می کند
- زمان چرخه برای جلوگیری از شوک حرارتی تثبیت شد
- کنترل دمای قالب تنظیم و ثبت شده است، حدس زده نشده است
تعمیر و نگهداری پیشگیرانه را اجرا کنید، نه بازیابی خرابی
نگهداری و تعمیرات پیشگیرانه ارزان ترین سرمایه گذاری در طول عمر است: اکثر تولیدکنندگان خودرو چک های مبتنی بر شرایط را هر 50000 تا 100000 چرخه برنامه ریزی می کنند.
هدف مداخله قبل از ظاهر شدن فلاش، چسبندگی یا تخریب سطحی است. چرخهها را در هر حفره دنبال کنید، دریچهها را قبل از تشکیل کربن تمیز کنید، ابعاد بحرانی را در برابر رکوردهای اصلی اندازهگیری کنید، و مناطق سایش را قبل از سایش دوباره پوشش دهید. یک تاریخچه تعمیر مستند، هر رویداد تعمیر و نگهداری را به داده هایی برای طراحی ابزار بعدی تبدیل می کند.
همین منطق در مورد ابزارهای با کاویتاسیون بالا نیز صدق می کند، جایی که یک حفره آسیب دیده کل قالب را متوقف می کند. را عوامل دوام برای قالب های مهار سیم نشان می دهد که چگونه شمارش حفره و برنامه ریزی تعمیر و نگهداری معادله عمر را در عمل تغییر می دهد.
سوالات متداول
قالب تزریق خودرو چند شات دوام می آورد؟
یک قالب خودرو با طراحی خوب با فولاد سخت شده، خنک کننده متعادل و نگهداری پیشگیرانه معمولاً بین 500000 تا 1000000 چرخه دوام می آورد. عمر قالب به محتوای پرکننده رزین، فشار حفره و نظم نگهداری بستگی دارد، نه به سن قالب.
بهترین فولاد برای قالب های تزریق خودرو چیست؟
برای قطعات ساختاری قالبگیری شده در رزین تقویتشده با الیاف شیشه، H13 در 48-52 HRC یک خط پایه قوی است. برای قطعات داخلی براق یا مستعد خوردگی، فولاد ضد زنگ S136 عملکرد بهتری دارد. P20 فقط برای نمونه های اولیه و حجم بسیار کم قابل قبول است.
چرا قالب های خودرو در نزدیکی دروازه خراب می شوند؟
ناحیه دروازه اوج تنش برشی و بزرگترین نوسان دما را در هر شات مشاهده می کند. ترکهای فرسایش و خستگی حرارتی ابتدا در آنجا ظاهر میشوند مگر اینکه دروازه سخت شده، پوشش داده شود و نزدیک به سطح سرد شود.
قالب خودرو هر چند وقت یکبار باید برای تعمیر و نگهداری برود؟
بیشتر قالبگیران خودرو هر 50000 تا 100000 چرخه تعمیرات پیشگیرانه مبتنی بر شرایط را انجام میدهند. هر توقف باید شامل تمیز کردن، اندازهگیری ابعاد، بازرسی دریچه، و پوشش مجدد مناطق سایش قبل از ظاهر شدن نقص باشد.
دسته بندی ها
- اخبار شرکت(2)
- اخبار صنعت(20)
دسته بندی محصولات
-
اجزا و قطعات چاپگر
-
قطعه و ابزار پلاستیکی دو رنگ
-
اتصالات چند طرفه پلاستیکی
-
قطعه قالب گیری تزریق پلاستیک رزوه ای
-
قطعات تزریق لوازم خانگی
-
قالب تزریق پوسته ربات
-
قالب تزریق کامپیوتر شفاف با براقیت بالا
-
قالب تزریق پلاستیک موتور سیکلت و بدنه
-
قالب تزریق پلاستیک شمع شارژ EV
-
دسته سیم خودرو
-
قالب تزریق قطعات پلاستیکی داخلی خودرو
برچسب مرتبط
-
automotive wire harness Plastic injection mold Parts
wire harness connector Plastic injection mold Parts
automotive connector Plastic injection mold Part
precision automotive connector Plastic injection mold Parts
wire harness Plastic injection mold Parts
high precision wire harness Plastic injection mold Parts
multi cavity wire harness Plastic injection mold Parts
hot runner wire harness Plastic injection mold Parts
plastic wire harness Plastic injection mold Parts


- قالب تزریق قطعات پلاستیکی داخلی خودرو
- دسته سیم خودرو
- قالب تزریق پلاستیک شمع شارژ EV
- قالب تزریق پلاستیک موتور سیکلت و بدنه
- قالب تزریق کامپیوتر شفاف با براقیت بالا
- قالب تزریق پوسته ربات
- قطعات تزریق لوازم خانگی
- قطعه قالب گیری تزریق پلاستیک رزوه ای
- اتصالات چند طرفه پلاستیکی
- قطعه و ابزار پلاستیکی دو رنگ
- اجزا و قطعات چاپگر

